Suomi
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
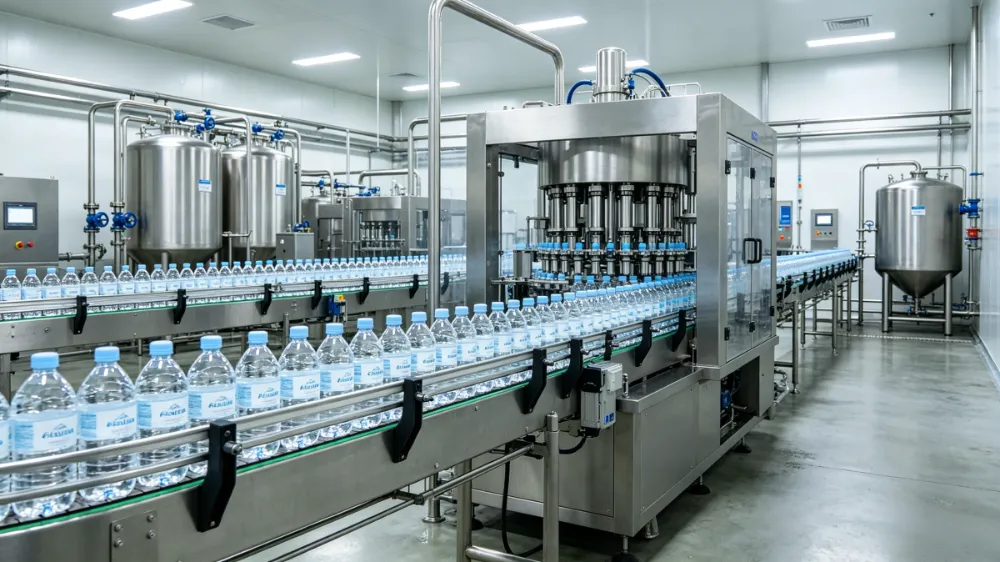
Pullotetun veden tuotantolinja: 10 tekijää ennen investointia
Pullotetun veden tuotantolinjatei ole pelkkä vedenkäsittely-, täyttö- ja pakkauslaitteiden yhdistelmä. Pullovesilaitoksen pitkän aikavälin suorituskyky riippuu siitä, onko jokainen osa oikein sovitettu vesilähteeseen, tuotantokohteeseen, pullon suunnitteluun, toimintaympäristöön ja vaatimustenmukaisuusvaatimuksiin.
Monet tuotantoongelmat eivät johdu yksittäisistä koneista, vaan ennen asennusta tehdyistä päätöksistä, kuten sopimattomien käsittelyprosessien valinnasta, kapasiteetin ylimitoittamisesta tai huoltovaatimusten huomiotta jättämisestä.
Ennen investoimista pullotettuun vesilaitokseen, seuraavat tekijät tulee arvioida, jotta voidaan rakentaa tuotantojärjestelmä, jolla on vakaa laatu, hallittavissa olevat käyttökustannukset ja tulevan laajentumisen joustavuus.
1. Aloita raakaveden analyysistä, älä laitteiden valinnasta
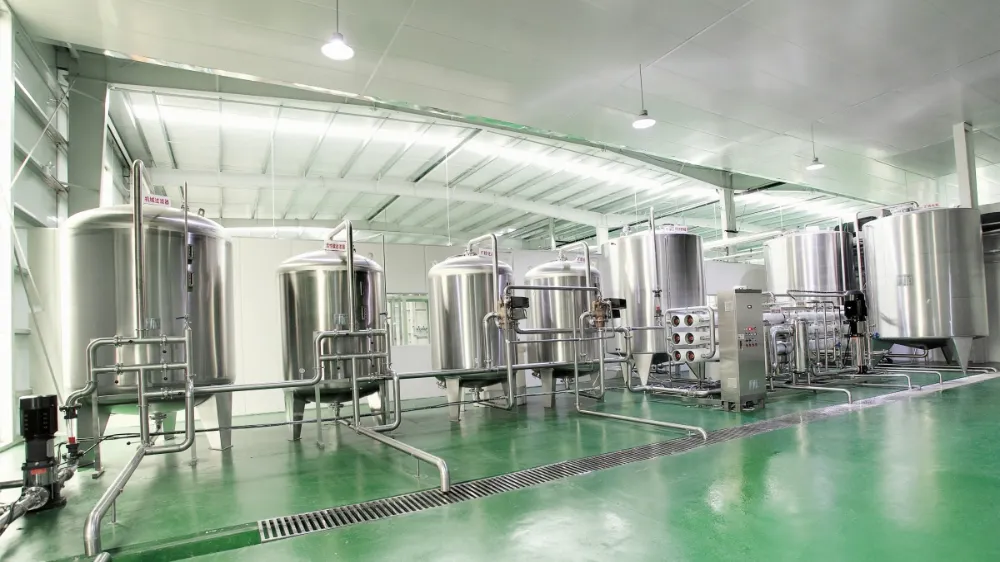
Käsittelyjärjestelmä on pullotetun vesihankkeen perusta. Eri vesilähteet vaativat erilaisia käsittelyprosesseja, eikä vakiokokoonpano voi korvata varsinaista laboratorioanalyysiä.
Pohjavesi voi sisältää enemmän rautaa, mangaania, kovuutta tai liuenneita mineraaleja, kun taas kunnallinen vesi vaatii usein lisäkloorinpoistoa ja orgaanista torjuntaa.
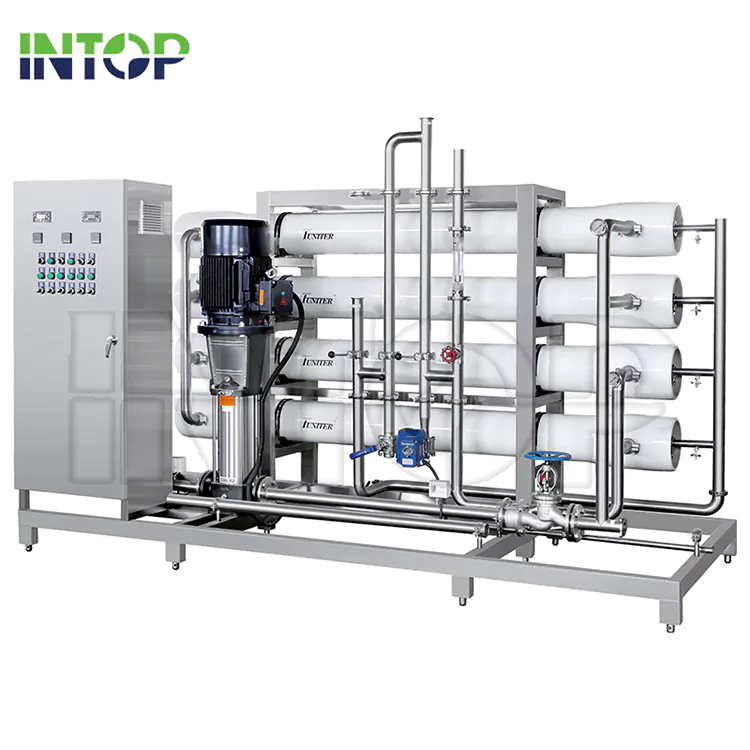
Tyypillinen vedenkäsittelyprosessi voi sisältää hiekkasuodatuksen suspendoituneen kiintoaineen poistamiseksi, aktiivihiilisuodatuksen kloorin ja orgaanisen aineen vähentämiseksi, veden pehmennyksen tai saostumanestoaineen annostelun kovuuden hallintaan, käänteisosmoosia (RO) liuenneiden kiintoaineiden vähentämiseen ja UV-steriloinnin tai otsonikäsittelyn lopullista desinfiointia varten.
Ennen käsittelylaitteiden valintaa raakavesi tulee arvioida muun muassa TDS-tason, johtavuuden, kovuuden, pH-arvon, rauta- ja mangaanipitoisuuden sekä mikrobiologisten indikaattoreiden avulla.
RO-kalvon valinta, talteenottonopeus ja esikäsittelyn suunnittelu tulisi sitten laskea näiden tulosten perusteella. Sopimaton käsittelysuunnitelma voi lisätä kemikaalien kulutusta, lyhentää kalvon käyttöikää ja aiheuttaa epävakaata veden laatua käytön aikana.
2. Valitse Tuotantokapasiteetti todellisen kysynnän perusteella
Tuotantokapasiteetin tulisi vastata markkinoiden kysyntää sen sijaan, että valittaisiin vain suurin saatavilla oleva malli.
Ylisuuri pullotetun veden tuotantolinja voi kasvattaa alkuinvestointia ja aiheuttaa samalla tarpeetonta energiankulutusta, huoltovaatimuksia ja laitteiden poistoja. Toisaalta riittämätön kapasiteetti voi rajoittaa tulevaa kasvua ja vaatia varhaisia laitepäivityksiä.
Tyypillisiä kapasiteettialueita ovat:
|
Kapasiteettialue |
Yhteinen sovellus |
|
2000-6000 pulloa tunnissa |
Pienet alueelliset pullovesilaitokset |
|
8000-18000 pulloa tunnissa |
Keskipitkä kaupallinen tuotanto |
|
24 000+ pulloa tunnissa |
Laajamittainen juomatoiminta |
Kapasiteetin suunnittelussa tulee ottaa huomioon odotettu päivittäinen tuotanto, työtunnit, pullon koon vaihtelut, kausiluonteiset kysynnän muutokset ja mahdollinen tuleva laajentuminen.
Joustava tuotantosuunnittelu on usein arvokkaampaa kuin suurimman tuotannon valitseminen alkuinvestointivaiheessa.
3. Arvioi pullon valmistusvaihtoehdot: esimuotit tai puhallusmuovaus
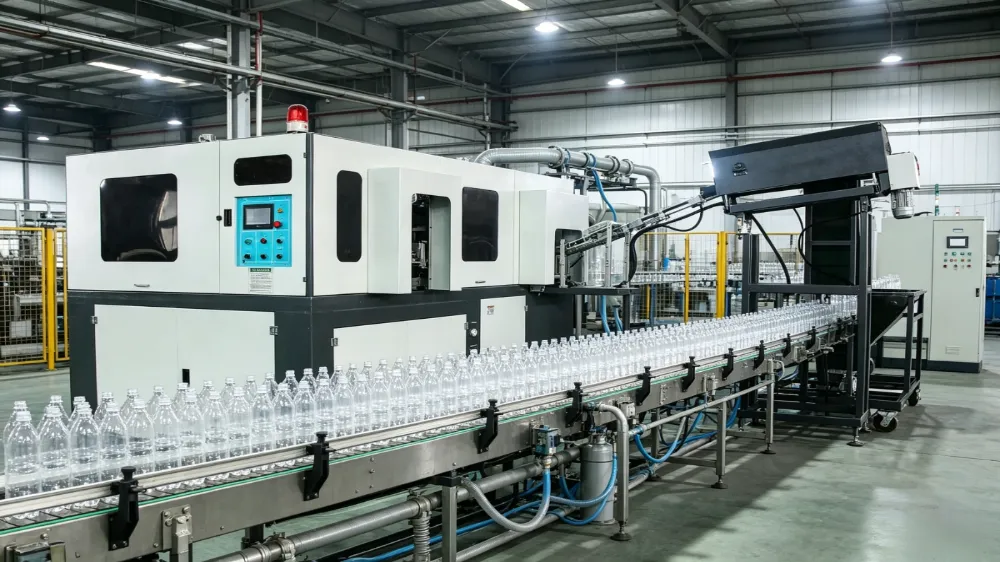
PET-pullojen toimitus on toinen tärkeä päätös projektisuunnittelun aikana. Pullot voidaan joko ostaa ulkopuolisilta toimittajilta tai valmistaa tehtaan sisällä pullonpuhallusjärjestelmällä.
Valmiiden pullojen ostaminen vaatii yleensä vähemmän alkuinvestointeja ja soveltuu projekteihin, joissa tuotantomäärä on rajoitettu tai tehdastila on rajoitettu. Kuljetuskustannukset, varastointivaatimukset ja riippuvuus ulkoisista toimittajista tulisi kuitenkin myös ottaa huomioon.
Pullojen valmistaminen PET-aihioista vaatii lisäinvestointeja puhalluskoneisiin, muotteihin, kompressoreihin ja huoltojärjestelmiin. Tämä lähestymistapa voi parantaa pullon tarjonnan hallintaa ja vähentää pakkauslogistiikan painetta, kun tuotantomäärä on suuri ja kysyntä vakaa.
Valinnan ulkopuolisen pullon hankinnan ja oman puhalluksen välillä tulisi perustua tuotantolaajuuteen, pullon spesifikaatioihin, käyttökustannusanalyysiin ja pitkän aikavälin laajennussuunnitelmiin.
4. Täyttöhygienia riippuu laitteiden suunnittelusta
Koska pullotetun veden happamuus on alhainen ja se ei yleensä sisällä säilöntäaineita, kontaminaatioiden hallinta täytön aikana on kriittinen.
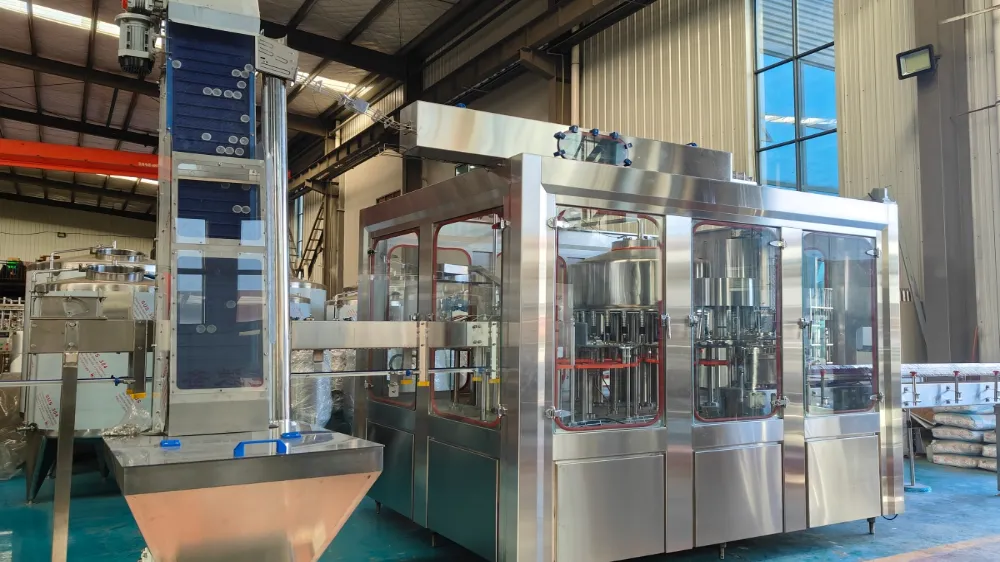
Nykyaikaisissa täyttöjärjestelmissä käytetään yleisesti huuhtelu-täyttö-korkki monoblokkia pullon siirtopisteiden vähentämiseksi ja hygieniavalvonnan parantamiseksi. Yleistä täyttösuunnitelmaa tulisi kuitenkin arvioida koneen nopeuden lisäksi.
Pullonkaulan käsittely on tärkeää, koska kosketus pullon sisäpintaan voi lisätä kontaminaatioriskiä ennen täyttöä. Korkin käsittelyjärjestelmien tulisi myös tarjota valvotut varastointi-, ruokinta- ja sterilointimenettelyt hygieniaolosuhteiden ylläpitämiseksi.
Täyttöympäristö on toinen keskeinen näkökohta. Suodatetut ilmajärjestelmät ja valvotut tuotantoalueet auttavat ylläpitämään vakaat olosuhteet käytön aikana.
Täyttöosan tulee myös tukea CIP (Clean-In-Place) -menettelyjä. Tehokkaat puhdistusjaksot vähentävät seisokkeja ja yksinkertaistavat rutiinihuoltoa.
5. Tarkista materiaalivalinnassa vettä koskettavat komponentit
Materiaalin valinta vaikuttaa suoraan hygieniaan, kestävyyteen ja huoltovaatimuksiin.
Veden kanssa kosketuksiin joutuvien komponenttien arvioinnissa tulisi keskittyä ruostumattoman teräksen laatuun, pinnan viimeistelyyn, korroosionkestävyyteen, hitsauksen laatuun ja puhdistuksen saatavuuteen.
Elintarvikelaatuista ruostumatonta terästä, kuten 304 tai 316, harkitaan yleisesti veden ominaisuuksien ja prosessivaatimusten mukaan. Oikein valittu materiaalirakenne auttaa vähentämään korroosioriskiä ja tukee pitkän aikavälin sanitaatiokykyä.
Materiaalispesifikaatiot on määriteltävä selkeästi ennen valmistusta, jotta vältetään sopimattomien komponenttien aiheuttamat huoltoongelmat.
6. Automaatiotaso määrittää työvoima- ja laajennuskustannukset
Täytön jälkeen pakkausprosessit määrittävät usein työvoimavaatimukset ja tuotannon kokonaistehokkuuden.
Alavirran osa voi sisältää etiketöinti-, kalvokääre-, pahvipakkaus- ja lavausjärjestelmät. Sopiva automaation taso riippuu tuotannon nopeudesta, työvoiman saatavuudesta ja tulevaisuuden kasvuodotuksista.
Pienemmissä tuotantomäärissä puoliautomaattinen pakkaus voi tarjota riittävän tehokkuuden ja pitää investoinnit pienempänä. Nopeilla linjoilla liiallinen manuaalinen käsittely voi aiheuttaa riippuvuutta työvoimasta, tuotannon viivästyksiä ja epäjohdonmukaista pakkauslaatua.
Vaiheittainen automaatio mahdollistaa tehtaiden tehokkuuden parantamisen asteittain tuotantovolyymin kasvaessa sen sijaan, että investoisivat alussa turhaan automaatioon.
7. Arvioi käyttökustannukset pelkän laitehinnan sijaan
Alkuperäinen laitetarjous on vain osa kokonaisinvestoinnista. Pitkän aikavälin käyttökustannuksilla on usein suurempi vaikutus projektin talouteen.
Energiankulutusta tulee arvioida sellaisten tekijöiden perusteella kuin RO-pumpun tehovaatimukset, ilmakompressorin hyötysuhde, lämmitystarve ja valmiustilan energiankäyttö.
Myös kulutusosien vaihtokustannukset, mukaan lukien RO-kalvot, suodatinmateriaalit, UV-lamput ja otsonijärjestelmän komponentit, tulee ottaa huomioon.
Veden talteenoton tehokkuus on toinen tärkeä tekijä erityisesti alueilla, joilla vesivarat ovat rajalliset. Korkeampi talteenottoaste voi vähentää vesihukkaa ja parantaa pitkän aikavälin käyttötaloudellisuutta.
Omistuskustannukset määräytyvät siksi päivittäisen käytön, huoltotiheyden ja resurssien kulutuksen perusteella eikä pelkästään laitteen alkuperäisen hinnan perusteella.
8. Vältä yleisiä suunnitteluvirheitä ennen asennusta
Useita ongelmia pullovesiprojekteissa aiheuttavat ennen laitevalmistuksen aloittamista tehdyt päätökset.
Yksi yleinen virhe on käsittelylaitteiden valinta ilman täydellistä veden testausta. Vakiokäsittelypaketti ei välttämättä toimi tehokkaasti, jos raakaveden todelliset ominaisuudet poikkeavat odotetuista olosuhteista.
Toinen ongelma on tuotantokapasiteetin valinta ottamatta huomioon markkinoiden kysyntää. Ylikapasiteetti lisää investointipaineita, kun taas riittämätön kapasiteetti voi rajoittaa tulevaa kehitystä.
Tehdasasettelu tulee myös harkita ajoissa. Rajoitetut säilytystilat, huoltomahdollisuudet, apuohjelmat tai tuleva laajennus voivat vaikuttaa tuotannon tehokkuuteen asennuksen jälkeen.
Vaatimustenmukaisuuden dokumentointi on toinen alue, jota ei pidä viivyttää. Teknisten asiakirjojen laatiminen vasta asennuksen jälkeen voi aiheuttaa lisämuutoksia ja käyttöönoton viivästyksiä.
9. Harkitse vaatimustenmukaisuutta ja dokumentointia ajoissa
Vähittäismarkkinoille, hotelleihin tai vientikohteisiin toimitettavan pullotetun veden osalta vaatimustenmukaisuusvaatimukset tulee sisällyttää projektisuunnitteluun.
Dokumentaatio kattaa yleensä elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien todistukset, laitepiirustukset, hitsauspöytäkirjat, asennuspöytäkirjat, käyttöohjeet ja laaduntarkastusasiakirjat.
Täydellinen dokumentaatiojärjestelmä tukee sujuvampaa käyttöönottoa, helpompaa huoltoa ja parempaa valmistautumista tuleviin auditointeihin.
10. Valmistele tärkeimmät tiedot ennen varusteiden valintaa
Ennen pullotetun veden tuotantolinjan arviointia on laadittava useita teknisiä yksityiskohtia, mukaan lukien raakaveden analyysiraportti, pullon ja korkin tekniset tiedot, tarvittava tuotantokapasiteetti, tehtaan layout piirustus ja kohdemarkkinoiden vaatimukset.
Näiden tietojen antaminen varhaisessa suunnitteluvaiheessa antaa insinöörille mahdollisuuden määrittää tarkemmin sopiva käsittelyprosessi, täyttökokoonpano, automaatiotaso ja asennusvaatimukset.
Pullotettuja usein kysyttyjä kysymyksiäVeden tuotantolinjat
Mikä on tärkein tekijä pullotetun veden tuotantolinjaa valittaessa?
Tärkein tekijä on laitesuunnittelun sovittaminen todelliseen veden laatuun, tuotantovaatimuksiin ja käyttöolosuhteisiin.
Vaaditaanko käänteisosmoosia kaikille pullovesilaitoksille?
Ei. RO-vaatimukset riippuvat raakaveden ominaisuuksista ja halutusta vesistandardista. Jotkut projektit saattavat vaatia täydellisen RO-käsittelyn, kun taas toisissa voidaan käyttää yksinkertaisempia suodatusprosesseja.
Pitäisikö tehtaan tuottaa PET-pulloja sisäisesti?
Se riippuu tuotantomäärästä, pullojen kysynnästä, investointibudjetista ja käytettävissä olevasta tilasta. Suuremman volyymin toiminnot hyötyvät usein omasta pullonpuhalluksesta.
Mitä ruostumatonta terästä käytetään pullotetun veden laitteissa?
Vettä koskettavat komponentit arvioidaan yleisesti ruostumattoman teräksen laadun, korroosionkestävyyden ja hygieniavaatimusten mukaan. Ruostumatonta terästä 304 ja 316 pidetään laajalti elintarvike- ja juomasovelluksissa.
Miten CIP parantaa pullotetun veden tuotantoa?
CIP mahdollistaa puhdistustoimenpiteiden suorittamisen ilman laajaa laitteiden purkamista, mikä vähentää seisokkeja ja auttaa ylläpitämään vakaat hygieniaolosuhteet.
Kuinka paljon tehdastilaa tarvitaan pullotetun veden tuotantolinjalle?
Tilatarve riippuu tuotantokapasiteetista, pullojen koosta, käsittelyjärjestelmän suunnittelusta, varastointitarpeista ja pakkausautomaation tasosta.
Mikä vaikuttaa pullotetun vesilaitoksen käyttökustannuksiin?
Energiankulutus, kalvojen vaihto, kulutustarvikkeet, työvoimatarve, huoltotiheys ja veden talteenottotehokkuus vaikuttavat kaikki pitkän aikavälin käyttökustannuksiin.
Mitä tietoja tulee laatia ennen hankesuunnittelun pyytämistä?
Tarkkaa suunnittelua varten tarvitaan yleensä vesianalyysiraportti, pullon tekniset tiedot, tuotantokohde, tehdasasettelu ja markkinoiden vaatimukset.
Johtopäätös
Onnistunut pullovesiprojekti riippuu ennen laitteiston asennusta tehdyistä päätöksistä. Veden laadun analyysi, kapasiteetin suunnittelu, täyttöhygienia, materiaalin valinta, automaatiostrategia ja käyttökustannusarvio vaikuttavat kaikki pitkän aikavälin suorituskykyyn.
Pullotetun veden tuotantolinjan valinnan tulee siksi perustua teknisiin vaatimuksiin ja tuleviin käyttöolosuhteisiin pelkän laitteiston hinnan sijaan.
INTOP Machinery keskittyy avaimet käteen -periaatteella pullotetun veden tuotantojärjestelmiin tarjoamalla teknistä tukea vedenkäsittelyn suunnittelusta täyttö- ja pakkausintegraatioon globaaleihin projekteihin.
Aiheeseen liittyviä uutisia
- Mikä tekee mansikkamehun tuotantolinjasta tehokkaan, turvallisen ja valmiin kaupalliseen mittakaavaan?
- Kuinka rakentaa mehun tuotantolinja, joka käsittelee useita hedelmätyyppejä
- Mitä tarvitaan energiajuomien tuotantolinjan skaalaamiseen maailmanlaajuiseen kysyntään
- Kuinka vedenkäsittelyjärjestelmä toimii juomien tuotantolinjassa?
- Kuinka valita CIP-järjestelmä monituotejuomien tuotantolinjoille
- Kuinka kasvipohjainen juomien tuotantolinja toimii?
Jätä minulle viesti